
公司新闻
激光烟雾滤材吸附差风阻高?3维打印可编辑炭量活性炭布适配方案
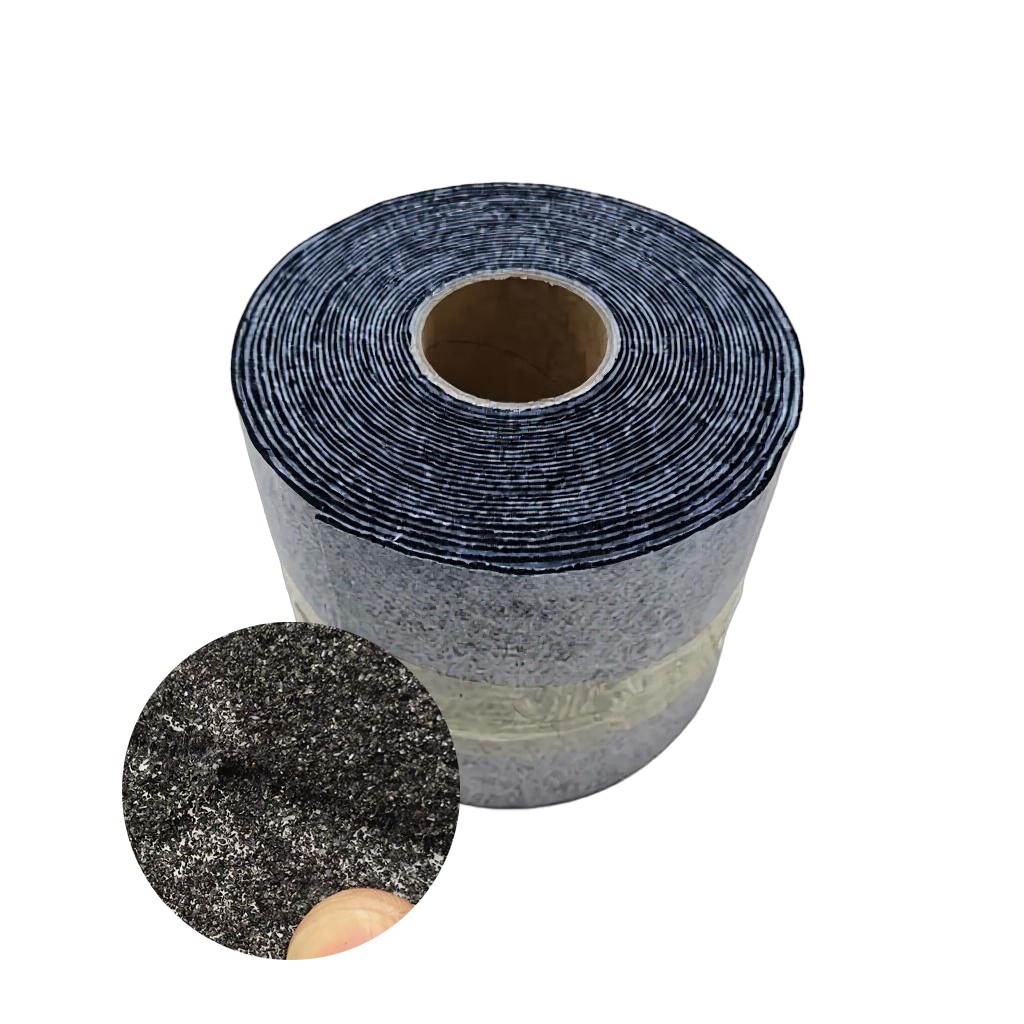
激光烟雾净化用3维打印可编辑炭量活性炭布技术解析
不少激光加工工位选型烟雾过滤炭布时,习惯把炭含量高低作为唯一判断标准,认为炭量越高吸附效果越好,实际使用后常遇到风阻过大排风不畅、炭层不均局部提前穿透、掉炭污染加工件等问题。本文从炭布结构工艺、炭量分布调控逻辑切入,拆解激光烟雾工况的滤材适配逻辑,帮助使用者平衡滤材寿命、运行风阻与更换成本。
传统炭布的炭层结构为什么容易出问题
目前激光烟雾过滤常用的炭布,多采用撒炭、浸胶类平面附着工艺,炭颗粒通过胶黏剂固定在无纺布等基材表面,整幅产品的炭层厚度、炭含量基本固定,很难根据气流路径和污染物分布做差异化调整。
生产过程中若涂布精度不足,还容易出现局部缺炭、厚薄不均的问题。激光加工产生的烟雾包含焦油、VOCs与细颗粒物,气流在滤材表面的分布并不均匀,炭层偏薄的区域会快速被污染物穿透,出现异味泄漏;炭层偏厚的区域则会额外增加风阻,导致排风负载升高。
为解决这类结构缺陷,行业内逐步推出3维打印成型的炭布工艺,也就是3维打印可编辑炭量活性炭布,通过逐层堆叠的方式将炭颗粒精准嵌合在基材纤维中。和传统平面附着工艺不同,这类工艺可提前预设不同区域的炭量参数,按照气流路径匹配炭层厚度,也就是“可编辑炭量”的核心逻辑,不少行业用户也将这类碳布称为定制化炭层滤材。
适配激光烟雾工况的炭布性能关键点
炭量分布均匀度比总炭含量更重要
很多选型人员会陷入“总炭量越高,吸附效果越好”的误区,实际上激光烟雾的污染物浓度在滤材不同区域差异明显:靠近进风口的位置污染物负荷最高,边缘区域负荷相对较低。若整幅炭布采用统一炭量设计,要么高负荷区域提前失效,要么低负荷区域炭量闲置浪费,还会抬升整体风阻。
3维打印可编辑炭量活性炭布可针对高污染物负荷区域适当增加炭量,低负荷区域对应减少炭量,在不增加整体耗材成本的前提下,延长滤材整体使用寿命,同时平衡排风风阻。
炭层附着牢度直接影响运维成本
激光加工产生的烟雾带有一定温度,若炭颗粒与基材的嵌合牢度不足,高温气流持续冲刷下很容易出现掉炭问题,轻则污染加工工件与工位环境,重则随气流进入排风设备,造成风机、管道积污故障。
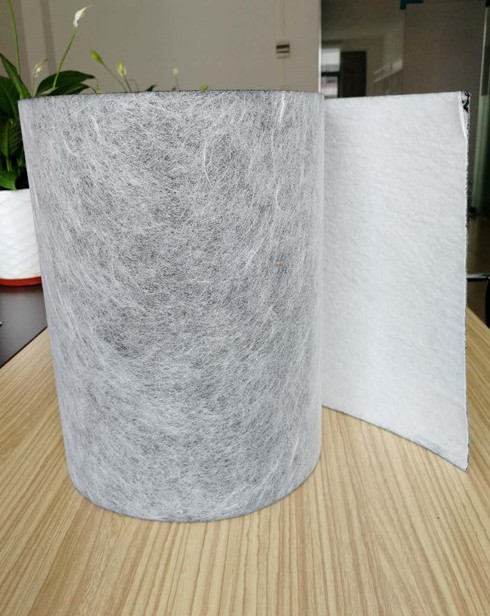
目前行业通用的滤材复合生产线幅宽多为1250mm,炭布成品可直接适配该规格的设备安装,也可根据需求分切为不同尺寸。部分碳布工艺采用高温热压嵌合方式,无需额外添加大量胶黏剂,既能提升炭颗粒附着牢度,也能避免胶黏剂堵塞炭孔影响吸附效率。
不同激光加工场景的炭布适配逻辑
不同加工材料、功率的激光设备,产生的烟雾成分与浓度差异较大,滤材结构也需要对应调整:
- 切割亚克力、皮革、布料的工况,VOCs与焦油含量较高,可在滤材迎风面增加改性活性炭层,针对高污染区域适当提升炭量,强化对有机气态污染物的吸附能力;
- 金属打标、雕刻的工况,细颗粒物占比高、气态污染物浓度低,可适当降低整体炭量,在迎风侧增加初效过滤纤维层,优先降低风阻、拦截颗粒物,避免不必要的炭量浪费;
- 带有回风设计的工位,对异味泄漏阈值要求更高,可搭配改性炭配方与梯度炭层结构,进一步降低异味穿透概率。
创洁滤材拥有行业首创的3D可编辑炭布(炭布3.0)核心工艺,还可搭配自研不同改性配方的活性炭,适配酸碱性、有机类等不同气态污染物的吸附需求,支持全维度的滤材参数定制。
激光烟雾滤材选型优化建议
选型时无需盲目追求高炭含量参数,可先梳理三类核心工况信息,再匹配对应炭布产品:
- 确认加工材料类型,明确气态污染物的成分、浓度与焦油占比;
- 核对排风设备的额定风量与可承受风阻范围,避免滤材选型导致排风效率下降;
- 记录现有滤材的失效形式,判断是局部透味、风阻过高还是掉炭问题,针对性调整工艺参数。
若工况污染物分布不均、风阻要求严格,或需要异形尺寸、特殊吸附性能,可评估3维打印可编辑炭量活性炭布的定制方案,相比传统固定炭量的滤材,更适配个性化的工位需求。
如需结合您的具体过滤工况、净化需求和规格要求评估方案,可与创洁滤材技术团队进一步沟通。