
公司新闻
工业化学过滤用活性炭布裁切 1250幅宽公差与掉屑管控方法
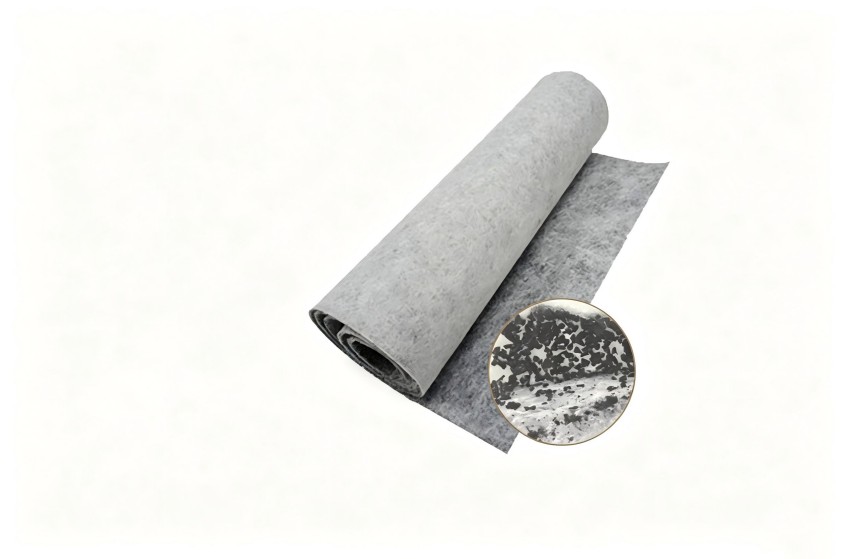
工业化学过滤场景1250幅宽活性炭布裁切管控要点
不少工业化学过滤工段的运维与采购人员,会把活性炭布裁切当成简单的剪料工序,认为只要尺寸大致匹配滤框就能装机使用。实际投用后却常出现边缘缝隙漏风、裁切边掉炭堵塞风道、贴合度不足导致有机废气穿透的问题,反而拉高了耗材更换与运维成本。本文针对工业场景常用的1250mm幅宽炭布,结合生产品控逻辑拆解裁切环节的核心校验点,帮从业者理清定制验收的可落地标准。
活性炭布裁切的核心工艺逻辑
常规1250mm幅宽的炭布多为成卷进料,1250幅宽炭布的活性炭布裁切核心目标不只是把成卷材料加工成所需尺寸,更要保证裁切后边缘炭层附着稳定、整体幅面平整无褶皱,避免后续装机出现漏风、掉炭问题。
炭布属于负载活性炭颗粒的纤维复合滤材,普通直刀冷裁容易让纤维基材散边,表面附着的炭粒会顺着切口持续脱落;若采用与基材特性匹配的裁切工艺,切口整齐度更高,掉屑量也能得到有效控制。不少采购在对比碳布加工服务时,只关注加工费用,却忽略裁切工艺与自身工况的匹配度,反而会增加后续运维的隐性成本。
工业工况下裁切的核心性能控制点
尺寸公差管控
1250mm是工业滤材的常规进料幅宽,多数标准化滤框的尺寸也基于该幅宽拆分设计。活性炭布裁切的公差设定不能直接套用民用滤网的宽松标准,需结合工业滤框的固定方式、密封胶条厚度同步调整:公差过大会导致边缘出现缝隙,废气未经过滤直接短路穿透;公差过紧则会强制拉扯炭布,造成炭层剥落、基材变形。
边缘掉屑管控
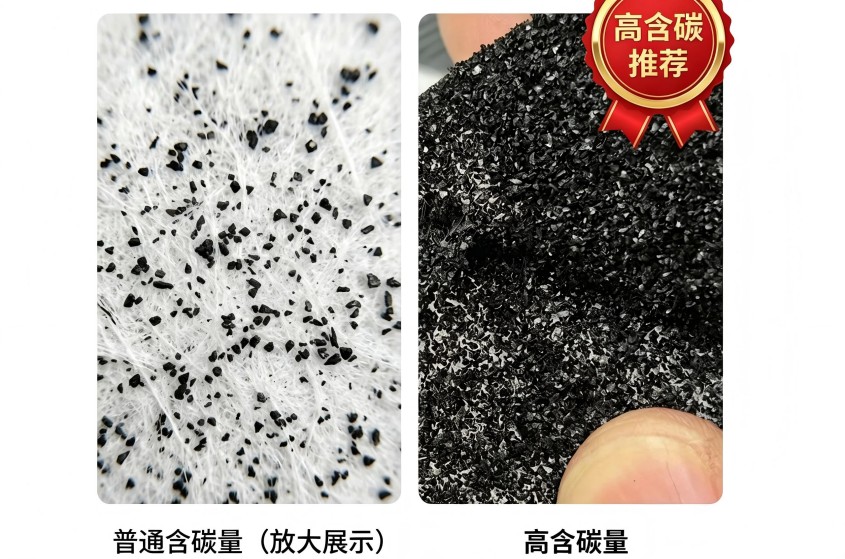
炭布表面的活性炭颗粒通过粘结剂附着在纤维基材上,刀具钝度、走刀速度都会直接影响裁切边缘的炭粒脱落量。部分用户会把碳布掉屑完全归因于炭层附着强度不足,实际上裁切工艺不当也是诱发掉屑的常见原因。若掉屑进入高速气流通道,不仅会堵塞后端高效滤材,还可能对生产工段的物料造成污染。
幅面形变管控
成卷炭布在存放过程中会存在一定内应力,裁切前若未做充分展平处理,裁好的片材容易出现卷边、翘曲问题,装机后无法与滤框密封面完全贴合,即使尺寸公差符合要求,也可能出现漏风问题。
不同化学过滤工况的裁切适配要求
针对低浓度有机废气吸附的板式过滤器,裁切时优先保证尺寸精度,边缘做基础封边即可满足使用需求;针对高湿度、高气流速度的化学过滤滤床,除尺寸精度外,还需强化裁切边缘的封边强度,避免气流长期冲刷导致边缘散边掉炭。
针对需要折叠加工成W型滤网的碳布,有折叠需求的1250幅宽活性炭布裁切前需结合后续的折叠折距、包边宽度、装框余量同步调整下料尺寸,不能直接按成品净尺寸裁切,避免折叠后整体尺寸不符合安装要求。
裁切加工的落地优化建议
定制加工前不要仅提供成品长宽尺寸,需同步告知滤框安装方式、密封结构、工况气流速度、湿度等信息,方便加工方匹配合适的裁切工艺。
验收时除核对基础尺寸外,可抽查裁切边缘的掉屑情况,轻抖裁片观察是否有明显炭粒脱落,同时检查裁片是否存在翘曲、褶皱问题。若选用改性炭布或厚款碳布,还需提前告知加工方调整刀具参数与走刀速度,避免出现切口不齐、炭层碎裂问题。对于长期批量使用1250幅宽炭布的用户,可要求统一裁切公差标准,减少不同批次的装机适配问题。
如需结合您的具体过滤工况、净化需求和规格要求评估方案,可与创洁滤材技术团队进一步沟通。