
公司新闻
激光烟雾净化无纺复合滤网基材选型:平衡风阻与除味效率的实用技巧
激光烟雾净化无纺复合滤网基材选型:平衡风阻与除味效率的实用技巧
激光切割、打标加工产生的烟雾混有焦油、VOCs与刺激性异味,若过滤不达标易影响车间环境与设备运行。不少企业选滤材时存在误区:认为炭布厚度越厚、炭含量越高效果越好,实际却常出现风阻过大吸力不足、滤材过快堵塞的问题。本文从风阻与吸附效率平衡角度,拆解无纺复合滤网基材的选型逻辑与适配要点,帮你选到适配工况的滤材。
无纺复合滤网基材选型的核心对比维度
风阻与通气量的匹配逻辑
无纺复合滤网基材的风阻直接影响过滤系统的实际吸力,尤其是采用碳布作为吸附层的滤材,若纤维排布过密、炭粒填充过量,在1250mm标准幅宽下,初始风阻可能超出设备风机的承受范围,导致吸烟口吸力不足,烟雾外溢。选型时要先确认设备的额定风量与允许的最大风阻阈值,再匹配对应孔隙结构的滤材。
吸附效率与炭层结构的关系
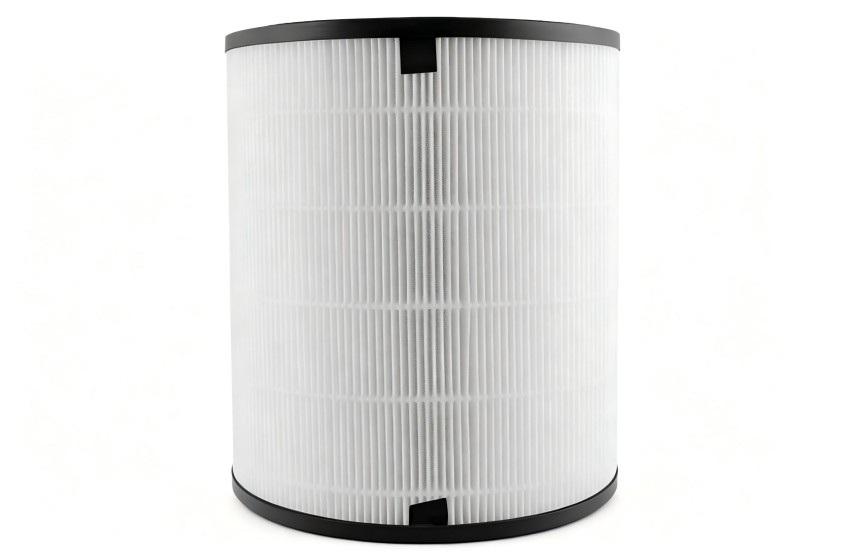
除味效率并非单纯由炭含量决定,还要看炭布的负载方式和孔隙结构。无纺复合滤网基材通常采用活性炭纤维布与无纺支撑层复合的结构,3D结构的炭布能让气流更均匀地穿过炭层,减少局部堵塞,同时增大接触面积,在相同炭含量下吸附效率更高,风阻反而更低。部分采用3D可编辑炭布工艺的无纺复合滤网基材,可根据工况调整炭纤维的排布密度与孔隙率,实现风阻与吸附效率的精准平衡。
抗焦油堵塞的表面处理工艺
激光烟雾中的焦油成分易黏附在滤材表面,快速堵塞孔隙导致风阻骤升。选型时要注意滤材的表面是否配置初效过滤层,或是碳布是否做了防油疏水改性,这类结构能有效阻隔焦油黏附,延长滤材使用寿命,降低更换频率。
不同激光加工场景的滤材适配工况
普通非金属打标/切割场景
亚克力、木材、纸张等非金属打标或小幅面切割工况,烟雾以粉尘和轻度异味为主,可选用炭含量适中、风阻较低的炭布复合滤材,既能满足基本的除味除尘需求,又能控制运行成本,适配中小功率激光设备。
高密度塑料/橡胶切割场景
PVC、橡胶、环氧树脂等高密度材料切割时,会产生大量焦油和VOCs,异味刺激性强,需选用吸附容量更大的改性碳布复合滤材,同时要保证风阻与设备风量匹配,避免因吸力下降导致烟雾扩散。
金属激光切割场景
金属激光切割除了产生氧化烟尘,还会伴随少量异味和有害气体,需采用“初效过滤层+炭布吸附层+高效过滤层”的多层复合结构,先过滤大颗粒金属粉尘,再吸附异味气态污染物,延长主滤材的使用寿命。
激光烟雾滤材常见选错问题及影响
盲目追求高炭含量导致吸力不足
很多企业选滤材时认为炭含量越高除味效果越好,实则不然。若碳布炭填充量超出设备风量的承载范围,会导致初始风阻过高,风机吸力不足以克服阻力,吸烟口抽排效果差,烟雾无法被有效吸入过滤系统,反而达不到净化要求。
只看初始效率忽略容尘量
部分滤材初始过滤效率数据好看,但孔隙结构密集、容尘量低,面对含焦油的激光烟雾,使用一周左右就会出现堵塞,风阻快速上升,不仅需要频繁更换滤材,还会增加风机的运行能耗,整体运维成本更高。
幅宽不匹配引发漏风问题
激光烟雾过滤设备的滤材安装尺寸固定,若选用的滤材幅宽与设备不匹配,比如需要1250mm幅宽却选了窄幅滤材拼接,接缝处容易出现漏风,未经过滤的烟雾直接排出,影响净化效果,还会增加安装工时成本。
激光烟雾用无纺复合滤网基材采购建议
采购激光烟雾过滤用滤材,不能只看单一参数,要结合实际工况综合评估:
首先要明确核心工况参数,包括加工材质类型、设备额定风量、滤材安装尺寸(如是否需要1250mm标准幅宽)、当地排放要求等,再匹配对应结构的滤材;
其次优先选择支持结构定制的供应方,不同激光加工的烟气成分、风量差异较大,标准品很难完全适配,可调整炭层密度、复合层数的滤材更易实现风阻与效率的平衡;
最后要核算全生命周期成本,使用寿命长、风阻稳定的滤材,虽然采购成本稍高,但更换频率低,还能减少风机能耗,长期来看综合成本更可控。
如需结合您的具体过滤工况、净化需求和规格要求评估方案,可与创洁滤材技术团队进一步沟通。