
公司新闻
激光烟雾净化滤材压折加工效率不稳?抓准生产品控核心节点
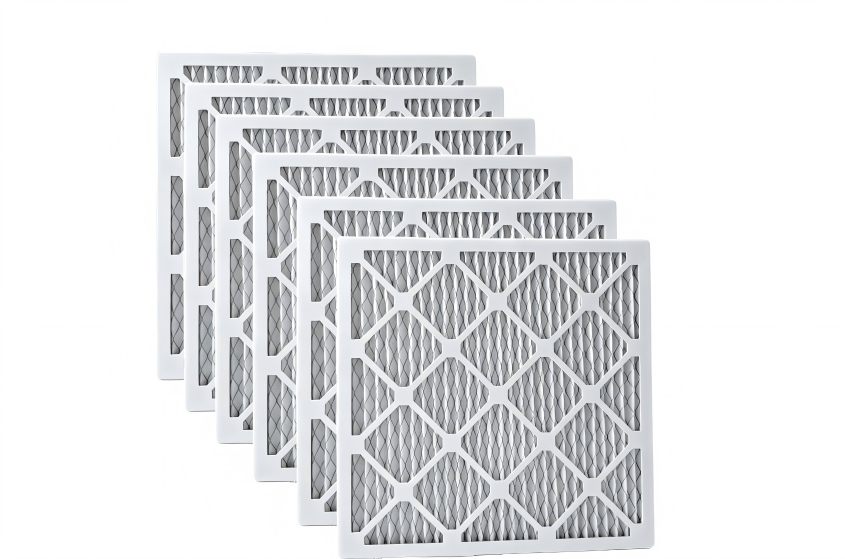
激光烟雾净化滤材压折加工效率不稳?从品控环节找解法
激光加工产线的烟雾净化设备,常遇到新换滤网没用多久就出现风阻飙升、局部漏烟的情况,不少厂商会直接归因为滤材本身的过滤等级不够,却忽略了压折环节的品控偏差。很多人以为滤材压折只是把平纹滤材折成波浪形的简单工序,实则每一个细节偏差都会直接影响最终的过滤表现。下文将从生产端的三个核心品控节点,拆解压折加工对滤材性能的影响逻辑,帮助设备厂商理清滤材品质的判断思路。
压折间距不均是效率衰减的核心诱因
滤材压折加工的间距控制,直接决定了有效过滤面积的利用率。激光烟雾中混合了金属颗粒物、油性烟尘与挥发性有机物,对滤材的容尘量和吸附容量都有较高要求,均匀的折间距能让气流均匀分布在整个滤材表面,既保证过滤效率,又能最大化利用滤材的容尘空间。尤其是针对有除VOC需求的工况,均匀的气流分布能让活性炭层充分接触有害气体,避免出现局部吸附饱和过快的问题。
如果压折时间距忽大忽小,气流会集中在间距较大的区域,局部风速过高,细小颗粒物来不及被滤材纤维拦截就会穿透过去;而间距过小的区域,烟尘会快速堆积堵塞,导致整体风阻短时间内飙升,滤网使用寿命大幅缩短。不少低端加工方用半自动设备生产,依赖人工调整参数,遇到高克重的活性炭复合滤材时,还容易出现滤材回弹导致的间距偏差。
折边定型处理直接影响滤材使用寿命
压折后的折边定型效果,是衡量压折工艺品质的重要指标。激光烟雾净化设备运行时,气流有一定冲击力,部分工况下还会伴随小幅温升,如果折边定型不牢固,使用过程中折痕会逐渐塌陷,相邻折面贴在一起,有效过滤面积直接缩水,风阻快速上升的同时,过滤效率也会同步下降。
不同材质的滤材适配的定型工艺也有区别:HEPA高效滤材常用热熔胶点定型,需要控制点胶的位置和胶量,避免堵塞过滤孔隙;活性炭复合滤材则要考虑定型胶的成分会不会堵塞活性炭微孔,影响除VOC、除异味的效果。如果定型工艺选择不当,哪怕滤材本身的性能达标,最终成品的表现也会大打折扣。
成品校验环节决定批次稳定性
很多采购方对滤材压折加工的检验,只停留在看外观有没有破洞、折数够不够的层面,却忽略了风阻均匀性、折间距偏差的抽样检测。同一批压折加工的滤材,如果初始风阻差异过大,装到同一台净化设备里,会导致各个过滤段的气流分布不均,部分滤材过载积灰,部分滤材没有充分利用,整体净化效果和使用寿命都会受影响。
激光烟雾净化这类对过滤稳定性要求较高的场景,一旦某片滤材出现性能衰减,未被拦截的油性烟尘和金属颗粒可能直接排放到车间,影响作业环境,还可能附着在后端风机、管道上,增加设备维护成本。因此,压折加工后的成品校验,是保障批次一致性的关键环节。
压折品质的实用判断与选型思路
判断滤材压折加工的品质,不需要完全依赖专业检测设备,采购时可以通过几个简单的方法初步筛选:首先观察折间距的均匀度,任意选取几段折面对比,偏差越小说明工艺越稳定;其次轻压折边,松手后折面能快速回弹、不变形,说明定型效果达标;另外还可以对比同批次产品的重量,重量差异越小,说明滤材用料和压折密度越一致。如果是用于激光烟雾净化的复合滤材,还要注意压折过程中有没有出现活性炭层脱落、滤材表层磨损的情况,这类外观损伤也会直接影响过滤性能。
如果有条件做进一步检测,可以抽样测试初始风阻,同规格产品的风阻偏差越小,代表压折工艺的稳定性越高。针对激光烟雾这类工况复杂的场景,压折参数需要结合滤材材质、设备风量、安装空间等因素做针对性调整,创洁滤材拥有从滤材研发到成品加工的全链路能力,可匹配不同工况的定制需求。
如需结合您的具体过滤工况、净化需求和规格要求评估方案,可与创洁滤材技术团队进一步沟通。