
公司新闻
激光烟雾过滤易堵易饱和?空气净化活性炭基材结构优化方向
激光烟雾过滤易堵易饱和 空气净化活性炭基材结构优化方向
激光切割、打标过程中产生的混合烟雾,既有超细颗粒物又含焦油、VOC类气态污染物,不少工厂遇到滤芯用不到一周就风阻超标、吸附效率骤降的问题,频繁换芯不仅推高运维成本,还可能耽误生产进度。很多人第一反应是增加活性炭填装量,却忽略了基材本身的结构设计才是影响过滤表现的核心。理清基材结构与工况的匹配逻辑,就能找到更适配的解决方案。
混合烟雾工况下滤材快速失效的核心原因
激光烟雾的成分复杂,不同加工材质产生的污染物比例差异很大——加工亚克力、PVC等塑料会产生大量VOC,加工木材、皮革则会释放更多粘性焦油。常规过滤方案通常是“初滤+活性炭层+HEPA”的简单堆叠,焦油颗粒会先接触活性炭层表面,很快在表层形成一层粘稠的堵塞膜,不仅挡住了气态污染物进入活性炭孔隙的通道,还会快速提升风阻,导致风机负载加大、净化效果下降。
部分孔径分布不均的低价基材,表层孔隙率低,堵塞速度更快,反而拉高了整体使用成本。很多时候滤芯报废时,内部的活性炭还没发挥出一半的吸附能力。
孔隙梯度设计是延长使用寿命的关键
空气净化活性炭基材的吸附能力,本质上由孔隙的数量、孔径分布和连通性决定。孔隙按大小可分为大孔(孔径大于50nm)、中孔(2-50nm)和微孔(小于2nm),其中大孔是气流通道,中孔负责吸附焦油、大分子污染物,微孔则主要吸附甲醛、VOC等小分子气态污染物。
不少人误以为碘值越高的基材吸附能力越强,其实碘值主要反映微孔占比,针对焦油含量高的工况,高碘值基材反而容易因表层微孔被堵塞而快速失效。针对激光烟雾这类混合污染物工况,不能盲目追求高微孔占比的高碘值基材,而要调整孔隙的梯度分布:表层以大孔、中孔为主,先容纳焦油类粘性大分子,避免表层堵塞;内部逐步增加微孔占比,深度吸附气态污染物。这种梯度结构能让活性炭层的整个厚度都参与吸附,大幅提升容尘容焦量,延长滤芯的有效使用寿命。
立体复合结构平衡风阻与吸附效率
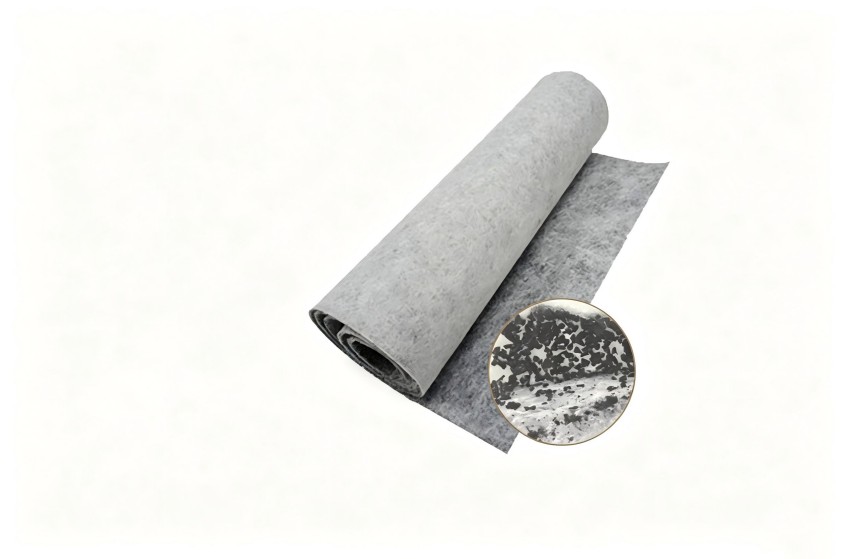
除了孔隙分布,空气净化活性炭基材的复合结构也直接影响运行稳定性。传统的粉末喷涂型活性炭基材,是将活性炭粉末通过粘合剂粘在无纺布表面,不仅容易出现掉炭问题,活性炭颗粒排列紧密,气流只能从表层缝隙穿过,风阻高且容易板结。
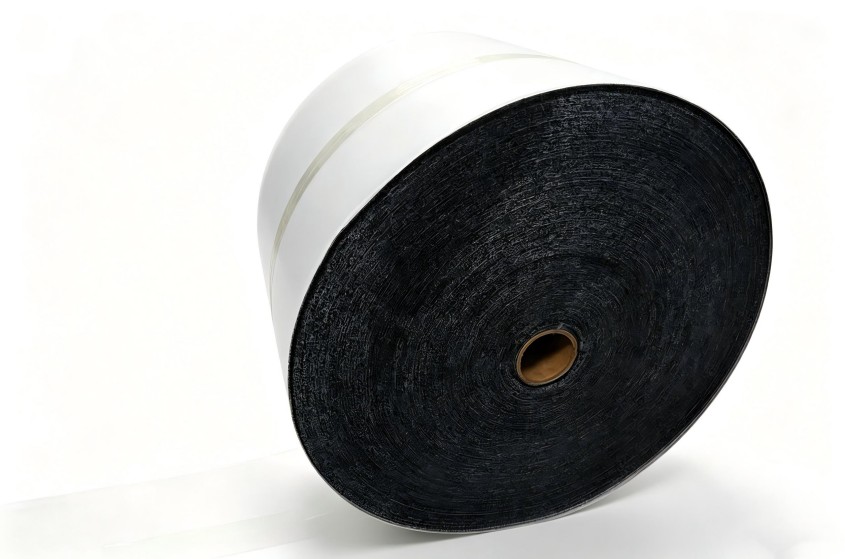
采用纤维状活性炭与立体支撑层复合的结构,能让活性炭纤维之间形成均匀的三维间隙,气流可以充分接触每一根活性炭纤维的表面,吸附效率更高的同时,风阻反而更低。这种结构还能减少粘合剂的使用量,避免粘合剂堵塞活性炭孔隙,进一步提升有效吸附面积。立体支撑结构还能预留足够的容尘空间,焦油颗粒不会快速堆积成堵塞层,风阻上升速度更平缓,长期运行的稳定性更好。创洁滤材研发的3维可编辑活性炭布就采用了这类立体结构设计,可根据工况调整孔隙与纤维排列方式。
激光烟雾场景滤材选型的核心逻辑
选择适配的空气净化活性炭基材,要结合自身工况的污染物成分、风量要求、更换周期来综合判断,不需要盲目追求高克重、高碘值参数。
如果加工材质以塑料、树脂为主,VOC占比高,可以选择微孔占比更高、表面经过改性处理的基材,提升对特定气态污染物的吸附容量;如果加工木材、皮革等焦油含量高的材质,就要优先选中孔占比高、立体复合结构的基材,保证足够的容焦空间,避免快速堵塞。
另外,还要结合设备的风机风量参数,选择风阻适配的基材,避免风阻过高导致风机负载过大、实际换气量不达标。如果是高精密激光加工场景,对洁净度要求更高,还可以搭配不同效率的预过滤层,先拦截大颗粒焦油,进一步延长活性炭基材的使用寿命。如果有定制化需求,可以提供具体的工况参数,让滤材厂商针对性调整配方与结构。
如需获取针对性的滤材选型建议与工艺优化方向,可联系创洁滤材技术团队。