
公司新闻
激光烟雾净化场景 圆筒HEPA滤网基材如何平衡风阻与过滤效率
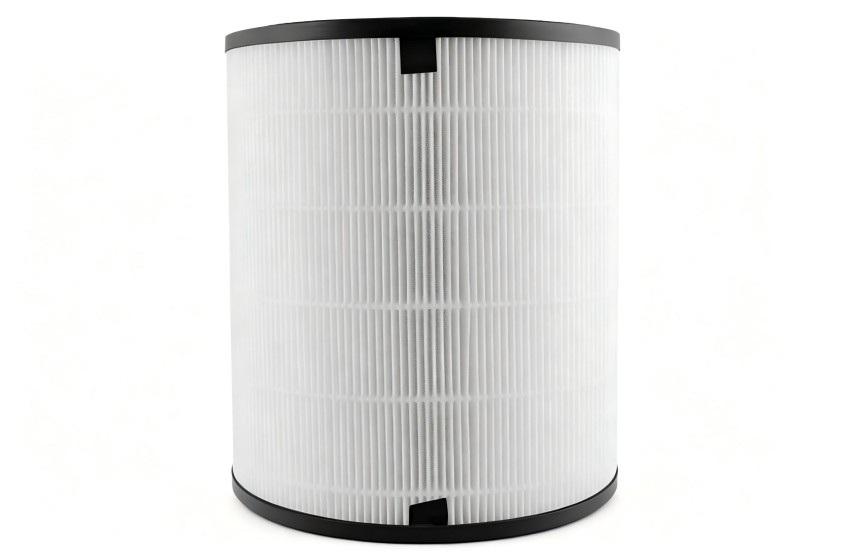
激光烟雾净化用圆筒HEPA滤网基材 风阻与过滤效率的平衡逻辑
激光切割、打标等加工过程中会产生大量亚微米级烟雾颗粒,还伴随焦油、VOC类挥发物,对净化设备的过滤能力要求极高。不少设备厂商发现,选用同级别过滤效率的圆筒HEPA滤网,实际运行中风阻上升速度、有效使用寿命差距很大,往往误以为是滤网折叠工艺问题,却忽略了基材本身的性能适配性。接下来从基材核心设计逻辑出发,拆解影响风阻与效率平衡的关键因素,为滤网选型与优化提供参考。
纤维结构设计决定基础性能上限
HEPA滤材的过滤效率与风阻表现,核心取决于纤维的排布结构与孔径设计。不同直径的纤维搭配形成的渐变孔径结构,可实现分层拦截——表层孔隙较大,优先捕集大颗粒烟雾与焦油团,深层孔隙逐步缩小,针对性捕获亚微米级细颗粒。这种结构能在保证过滤效率的前提下,提升滤材的容尘量,延缓风阻上升速度。滤材的过滤效率需符合EN1822、MERV等国内外通用检测标准,不同等级的对应要求不同,选型时需结合实际排放要求确认。圆筒HEPA滤网基材的纤维均匀性直接影响折叠后每一处的过滤表现,若纤维铺网不均,局部孔隙过大或过小,都会导致整体风阻偏高、效率不稳定,甚至出现局部漏风的情况。
圆筒成型工艺对基材的特殊要求
不同于板式滤网的平面折叠,圆筒滤网需要将滤材按固定间距折叠后卷成圆柱状,两端还要通过密封胶固定,滤材需要承受一定的卷曲压力与结构拉力。这就对基材的挺度、耐折性与表面平整度提出了更高要求。挺度不足的基材,折叠后滤纸容易倒伏,相邻滤片相互贴合,有效过滤面积大幅减少,风阻会在短时间内快速升高;耐折性不达标的基材,卷制过程中折痕处容易出现细微破损,直接降低整体过滤效率;表面平整度差的基材,密封胶贴合时容易出现缝隙,影响圆筒滤网的整体密封效果。不少厂商选型时只看平面状态下的检测数据,忽略了圆筒HEPA滤网基材在成型过程中的性能变化,最终导致成品滤网表现不达预期。
克重选择需匹配实际工况需求
很多人存在认知误区,认为滤材克重越高,过滤效率越好,实际并非如此。克重过高的基材,初始风阻会明显上升,若净化设备的风机余量不足,会导致实际出风量下降,车间内的烟雾无法及时被吸入净化,反而影响整体净化效果。同时,高克重基材的容尘量并不会随克重线性增长,盲目提高克重只会增加采购成本,缩短滤网更换周期。针对圆筒HEPA滤网基材的克重选择,需结合多维度参数综合判断,包括烟雾浓度、成分、设备额定风量、允许初始风阻、预期使用寿命等,找到效率、风阻、寿命的平衡点。
工况适配性是选型的核心判断标准
激光加工的场景差异很大,切割非金属材料会产生更多焦油与有机挥发物,焊接金属则会产生大量金属氧化物细颗粒,不同工况下对滤材的性能要求完全不同,没有通用的万能基材。选型时可从几个方向明确需求:
- 先确认激光加工的物料类型、烟雾的主要成分与大致浓度
- 明确净化设备的额定风量、允许的初始风阻范围
- 确定要求的过滤效率等级与预期的滤网使用寿命
- 结合圆筒滤网的尺寸规格、折叠工艺与密封方式
具备全链路滤材研发生产能力的供应商,可根据具体工况调整基材的纤维结构、克重等参数,实现定制化适配,创洁滤材可提供从滤材开发到性能验证的全流程支持。
如需获取针对性的滤材选型建议与工艺优化方向,可联系创洁滤材技术团队。